


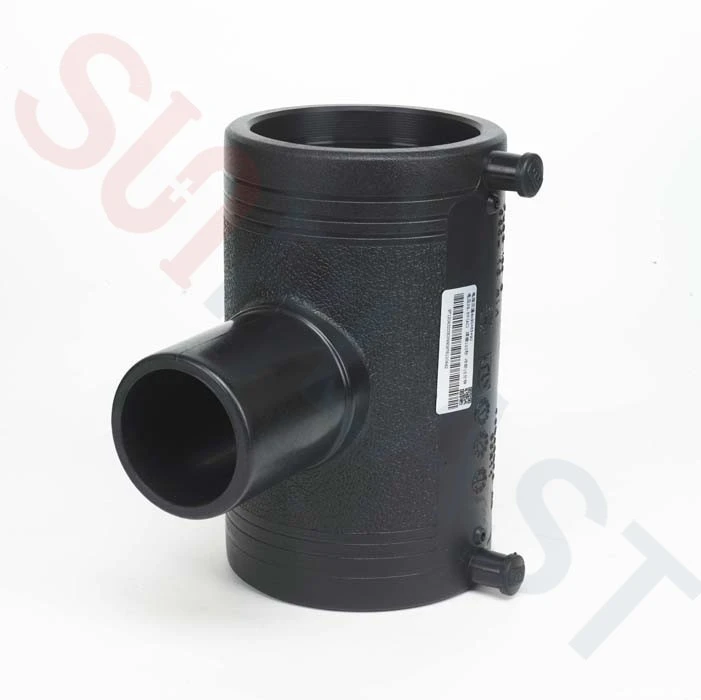
HDPE-Elektroschweiß-Reduzier-T-Stück
Beschreibung
Technische Parameter
HDPE-Elektroschweißfittings, HDPE-Elektroschweiß-Reduzier-T-Stück, Elektroschweiß-Reduzier-T-Stück,Elektroschweiß-T-Reduzierstück
HDPE-Elektroschweiß-Reduzier-T-Stück wird verwendet, um ein HDPE-Rohr abzuzweigen, um einem PE-Rohr einen kleineren Auslass hinzuzufügen. Elektroschmelz-Reduzier-T-Stücke werden oft verwendet, um Wasser oder Gas von einer Hauptleitung aus in einen Bereich zu liefern, da sie eine geringere Abnahme (und daher weniger Durchfluss) als die ursprüngliche Leitung haben.
Elektroschweiß-Reduzier-T-Stücke können auch als Elektroschweiß-T-Reduzierstück oder EF-Reduzier-T-Stück bezeichnet werden. Es hat implantierte Metallspulen, die um zwei Enden der Auslässe herum angeordnet sind, und der andere Abzweigauslass ist ein Stutzentyp und erfordert eine Kupplung, um ihn mit einem anderen Rohr oder Fitting zu verbinden.
Hergestellt aus 100 % PE100-Material, kann das SUNPLAST HDPE reduzierende T-Elektroschweißen mit einem Durchmesser von dn32~dn400mm in SDR11-PN16 geliefert werden. SDR 11 Elektroschweiß-T-Reduzierfittings sind auf PN16 für Wasser und PN10 für Gas ausgelegt.
Die Elektroschweiß-Reduzier-T-Stücke werden auf einmal spritzgegossen und entsprechen den Normen ISO4427-3, EN12201-3, AS/NZS 4129, EN1555, EN ISO15494 (ISO4437-3 für Gas)
SUNPLAST hält Massenlager für regelmäßige Größen und dringende Nachfrage der Kunden& prompte Versandanfrage kann erfüllt werden.
Weitere kurze Details wie folgt:
Produkt | HDPE Elektroschmelz-Reduzier-T-Stück, Elektroschmelz-Reduzier-T-Stück,Elektrofusion-T-Stück Reduzierstück |
Spezifikation | DN32~DN400mm |
SDR/Druckstufen | SDR11-PN16 |
Material | Reines PE100-Material |
Herstellungsverfahren | Spritzgegossen |
Farbe | Regulärer Lagerbestand in schwarz, blau/gelb bei großer Stückzahl erhältlich |
Herstellungsstandard | ISO4427-3, EN12201-3, AS/NZS 4129, EN1555, EN ISO15494 (ISO4437-3 für Gas) |
Produktspezifikationen
HDPE-Elektroschweiß-Reduzier-T-Stück:erhältlich von DN32×20~DN400×315mm
Druck: SDR11-PN16&Ampere; SDR17-PN10
Material: 100% reines PE100-Material
Farbe: schwarze Farbe oder blaue Farbe.


ΦD×ΦD1 | L | A | B | Φd | SDR17 | SDR11 |
32×20 | 118 | 45 | 48 | 4.0/4.7 | × | √ |
32×25 | 118 | 45 | 48 | 4.0/4.7 | × | √ |
50×25 | 147 | 51 | 54 | 4.0/4.7 | × | √ |
50×32 | 147 | 51 | 54 | 4.0/4.7 | × | √ |
50×40 | 147 | 52 | 56 | 4.0/4.7 | × | √ |
63×25 | 168 | 57 | 49 | 4.0/4.7 | × | √ |
63×32 | 168 | 57 | 56 | 4.0/4.7 | × | √ |
63×40 | 168 | 57 | 56 | 4.0/4.7 | × | √ |
63×50 | 168 | 57 | 64 | 4.0/4.7 | × | √ |
75×32 | 186 | 62 | 56 | 4.0/4.7 | × | √ |
75×40 | 186 | 62 | 56 | 4.0/4.7 | × | √ |
75×50 | 186 | 62 | 63 | 4.0/4.7 | × | √ |
75×63 | 186 | 62 | 63 | 4.0/4.7 | × | √ |
90×50 | 210 | 66 | 64 | 4.0/4.7 | × | √ |
90×63 | 210 | 66 | 63 | 4.0/4.7 | × | √ |
90×75 | 210 | 67 | 80 | 4.0/4.7 | × | √ |
110×50 | 215 | 73 | 85 | 4.0/4.7 | × | √ |
110×63 | 215 | 74 | 69 | 4.0/4.7 | × | √ |
110×75 | 215 | 75 | 77 | 4.0/4.7 | × | √ |
110×90 | 238 | 73 | 85 | 4.0/4.7 | × | √ |
125×50 | 239 | 77 | 79 | 4.0/4.7 | × | √ |
125×63 | 239 | 77 | 79 | 4.0/4.7 | × | √ |
125×75 | 239 | 77 | 83 | 4.0/4.7 | × | √ |
125×90 | 239 | 77 | 87 | 4.0/4.7 | × | √ |
125×110 | 256 | 75 | 87 | 4.0/4.7 | × | √ |
160×50 | 248 | 86 | 78 | 4.0/4.7 | × | √ |
160×63 | 248 | 86 | 78 | 4.0/4.7 | × | √ |
160×75 | 248 | 86 | 83 | 4.0/4.7 | × | √ |
160×90 | 250 | 86 | 87 | 4.0/4.7 | × | √ |
160×110 | 305 | 86 | 87 | 4.0/4.7 | × | √ |
160×125 | 307 | 86 | 91 | 4.0/4.7 | × | √ |
200×50 | 297 | 95 | 70 | 4.0/4.7 | × | √ |
200×63 | 297 | 95 | 74 | 4.0/4.7 | × | √ |
200×75 | 297 | 95 | 79 | 4.0/4.7 | × | √ |
200×90 | 297 | 95 | 85 | 4.0/4.7 | × | √ |
200×110 | 365 | 96 | 87 | 4.0/4.7 | × | √ |
200×160 | 366 | 96 | 95 | 4.0/4.7 | × | √ |
225×90 | 400 | 111 | 86 | 4.0/4.7 | × | √ |
225×110 | 400 | 110 | 96 | 4.0/4.7 | × | √ |
225×160 | 400 | 110 | 105 | 4.0/4.7 | × | √ |
225×200 | 400 | 110 | 110 | 4.0/4.7 | × | √ |
250×110 | 431 | 113 | 97 | 4.0/4.7 | × | √ |
250×160 | 432 | 113 | 112 | 4.0/4.7 | × | √ |
250×200 | 433 | 113 | 116 | 4.0/4.7 | × | √ |
315×90 | 511 | 115 | 87 | 4.0/4.7 | × | √ |
315×110 | 511 | 115 | 90 | 4.0/4.7 | × | √ |
315×160 | 511 | 115 | 109 | 4.0/4.7 | × | √ |
315×200 | 511 | 115 | 117 | 4.0/4.7 | × | √ |
315×250 | 511 | 115 | 126 | 4.0/4.7 | × | √ |
400×110 | 620 | 125 | 115 | 4.0/4.7 | × | √ |
400×125 | 620 | 125 | 115 | 4.0/4.7 | × | √ |
400×160 | 620 | 125 | 115 | 4.0/4.7 | × | √ |
400×200 | 620 | 125 | 115 | 4.0/4.7 | × | √ |
400×250 | 620 | 125 | 115 | 4.0/4.7 | × | √ |
400×315 | 620 | 125 | 115 | 4.0/4.7 | × | √ |
(Anmerkung: Die technischen Daten dienen nur als Referenz, einige Daten können sich ändern, wenn Sie genaue Daten benötigen, kontaktieren Sie uns bitte direkt)
Unsere Produktpalette
Als integrierter &-Verstärker; erfahrener Hersteller&Verstärker; Als Anbieter in China kann SUNPLAST HDPE-Elektroschweißfittings in einem Durchmesser von 25 mm bis 630 mm liefern. Zu den SUNPLAST HDPE-Elektroschweißfittings gehören: HDPE-Elektroschweißmuffe, HDPE-Elektroschweißreduzierer, HDPE-Elektroschweiß-T-Stück, HDPE-Elektroschweißwinkel 90 Grad, HDPE-Elektroschweißwinkel 45 Grad, HDPE-Elektroschweißflansch, HDPE-Elektroschweißsättel usw
Hier bei SUNPLAST finden alle Kunden die beste Lösung von Fittings für ihre Rohrleitungssysteme.

Elektroschweißverfahren Für HDPE-Elektroschweißfittings
Elektroschweißfittings enthalten elektrische Heizdrähte, die bei korrektem Anschluss an ein
eine geeignete Stromquelle für den angegebenen Zeitraum, schmilzt die Kupplung mit dem Rohr.
Für das Schweißen eines Heizwendelschweißfittings wird ein geeignetes Heizwendelschweißgerät mit Netzteil und einem Schaber benötigt, der 0,2-0,4 mm von der
außerhalb des Polyethylenrohres.
Um sicherzustellen, dass die Bewegung der Fuge während des Aufheizens und Abkühlens zusammen mit Reinigungstüchern und einem unauslöschlichen Stift auf ein Minimum beschränkt wird, sollte eine Ausrichtklemme verwendet werden. Zum Schutz des Schweißbereichs vor Witterungseinflüssen sollte auch ein Schweißerschutz verwendet werden und
Kontamination.
Das Hauptverfahren des Stumpfschweißens mit 4 Schritten:
1). Reinigen Sie das Rohr und schneiden Sie die Enden rechtwinklig ab.
Die Rohrenden müssen rechtwinklig und gleichmäßig mit einem rotierenden Rohrschneider geschnitten werden, wobei die Rohrkante bei Bedarf erneut abgerundet wird. Reinigen Sie zunächst den zu verschweißenden Bereich des Rohres mit Reinigungstüchern von eventuellen Oberflächenresten.
2). Stichtiefe am Rohr markieren
Ohne die versiegelte Verpackung zu entfernen, markieren Sie am Rohr den abzukratzenden Bereich, dh ca. 15-20mm über die Einstecktiefe der E/F-Muffe hinaus.
3). Abkratzen oder Abschälen der Außenfläche der Rohrkante.
Entfernen Sie mit einem geeigneten Werkzeug zur Vorbereitung der Rohroberfläche „Schaber“ die Rohroberfläche im
ausgewählter Bereich bis zu einer Tiefe von 0,2 bis 0,4 mm; In diesem Stadium der Operation ist es unbedingt erforderlich, dass dies korrekt durchgeführt wird.
Wo immer möglich, ist ein mechanisches Werkzeug zur Endenbearbeitung die bevorzugte Methode zur Vorbereitung der Rohroberfläche, da es in der Lage ist, eine kontinuierliche, gleichmäßige Schicht von der Rohroberfläche zu entfernen.
4). Mit geeignetem Entfettungsmittel reinigen
Verwenden Sie ein Entfettungsmittel, um den Schrottbereich zu reinigen, stellen Sie sicher, dass keine Späne oder Schmutz darauf
5). E/F-Fittings vollständig in das HDPE-Rohr einstechen
Öffnen Sie den versiegelten Beutel mit dem Heizwendelschweißfitting und schieben Sie ihn auf das Rohr. Die Elektroschweißmuffe ist mit einem Mittelanschlag ausgestattet. Schieben Sie das Fitting am Rohr entlang, bis es den Mittelanschlag berührt. Markieren Sie die Einstecktiefe mit einem nicht löschbaren Marker.
6). Ausrichten& das Rohr abklemmen
Fixierklemme richtig positionieren und an der Baugruppe montieren.
Zur Sicherung einer Elektroschweißbaugruppe während des Schweißzyklus sollten immer Klemmen verwendet werden.
7). Verschmelzen Sie das Gelenk
Geben Sie die Schweißzeit entweder anhand der auf der Muffe eingeprägten Informationen oder anhand des auf dem Fitting angebrachten Strichcodes ein. Die verwendete Methode hängt von der Art der verwendeten Steuerbox ab.
Nachdem der Koppler den Schmelzzyklus abgeschlossen hat, überprüfen Sie, ob die Schmelzindikatoren/Schmelzvertiefungen anzeigen, dass ein erfolgreicher Schmelzzyklus stattgefunden hat. Schmelzemulden, wie oben gezeigt, sollten sich bis zu einem gewissen Punkt mit Schmelze füllen
etwa bündig mit der Oberfläche der Armatur. Die an überwiegend kleineren Fittings angebrachten Schmelzindikatoren ragen über den Körper des Elektroschweißfittings hinaus.
8). Kühlzeit
Jegliche Handhabung, Belastungen oder Bewegungen des montierten Rohres und/oder Fittings während der Abkühlzeit können zu einer verringerten Leistung der Verbindung führen.
Erst nach Ablauf der auf dem Fitting angegebenen Abkühlzeit dürfen die Spannwerkzeuge und alle anderen umgebenden Einrichtungen demontiert werden.

Produktionsstätten
SUNPLAST ist eine nach ISO9001 zertifizierte Fertigungsfabrik. Als führender Hersteller von HDPE-Elektroschweißfittings besitzt die Fabrik ausgereifte Technologie, fortschrittliche Produktionsmaschinen, professionelle Arbeiter&Ampere; abgeschlossenes QC-System. Alle Heizwendelschweißfittings werden streng nach nationalen und internationalen Normen gefertigt.
Bis jetzt gibt es in der SUNPLAST-Werkstatt über 30 Sätze von Injektionsmaschinen, die für die Herstellung von HDPE-Fittings bis 800 mm verfügbar sind, und die jährliche Produktionskapazität erreicht 6.000 Tonnen.

Häufig gestellte Fragen

*Was’s Elektrofusion?
A: Eine immer beliebter werdende Widerstandsimplantatform der Schweißtechnik ist das Elektroschmelzschweißen. Es wird häufig verwendet, um Polyethylenrohre und Rohrformstücke sowie Rohre aus Polypropylenmaterial miteinander zu verbinden. Unter dem Wort Elektroschweißen versteht man, dass diese Schweißtechnik elektrischen Strom verwendet, um Rohrleitungsverbindungen zu bilden und zu verstärken.
Insbesondere werden an beiden Enden der Rohre Metallspulen implantiert, und diese Spulen werden durch Widerstandserwärmung geschmolzen, die durch den durch sie hindurchfließenden Strom entsteht. Wenn der geschmolzene Abschnitt des Rohrfittings fest wird, werden die beiden Rohre effektiv und fest verbunden.
* Kann die HDPE-Heißwendelschweißmuffe zum Schweißen des PPR-Rohres verwendet werden?
A: Nein, die HDPE-Elektroschweißmuffe wird hergestellt&Ampere; Nur zum Anschweißen an die HDPE-Rohrleitung, NICHT für PPR-Rohr geeignet.
* Ist das Abkratzen vor der Elektrofusion notwendig?
A: Ja, vor dem Elektroschweißen muss der Installateur die Oxidationsschicht an beiden Kanten des HDPE-Rohrs abkratzen, der Schrottbereich muss den Rohrrand bis zur Markierungslinie auf dem Rohr abdecken, die die Einstecktiefe der Elektroschweißfittings markiert. Dies ist ein notwendiger Schritt.
*Wie lange hält eine Elektroschmelzverbindung?
A: Wenn das Rohr gemäß den Richtlinien vorbereitet und der Verbindungsprozess von einem sachkundigen Installateur korrekt durchgeführt wurde, wird erwartet, dass die HDPE-Heißwendelschweißfittings so lange wie die Lebensdauer des Rohrsystems und mindestens 50 Jahre halten.
Kontaktiere uns
Wenn Sie Anforderungen an HDPE-Elektroschweißfittings oder Fragen zu unseren Fittings haben, kontaktieren Sie uns bitte frei. SUNPLAST verfügt über gut ausgebildete Mitarbeiter, die auf Ihre Bedürfnisse eingehen und bei Bedarf technischen Support für alle Sektoren bieten.

Beliebte label: HDPE-Heizwendelschweiß-Reduzier-T-Stück, China, Lieferanten, Hersteller, Fabrik, Kauf, Preis, hergestellt in China
Ein paar
HDPE-Elektroschweiß-FlanschadapterDer nächste streifen
HDPE-Elektroschweiß-AnbohrsattelAnfrage senden


